

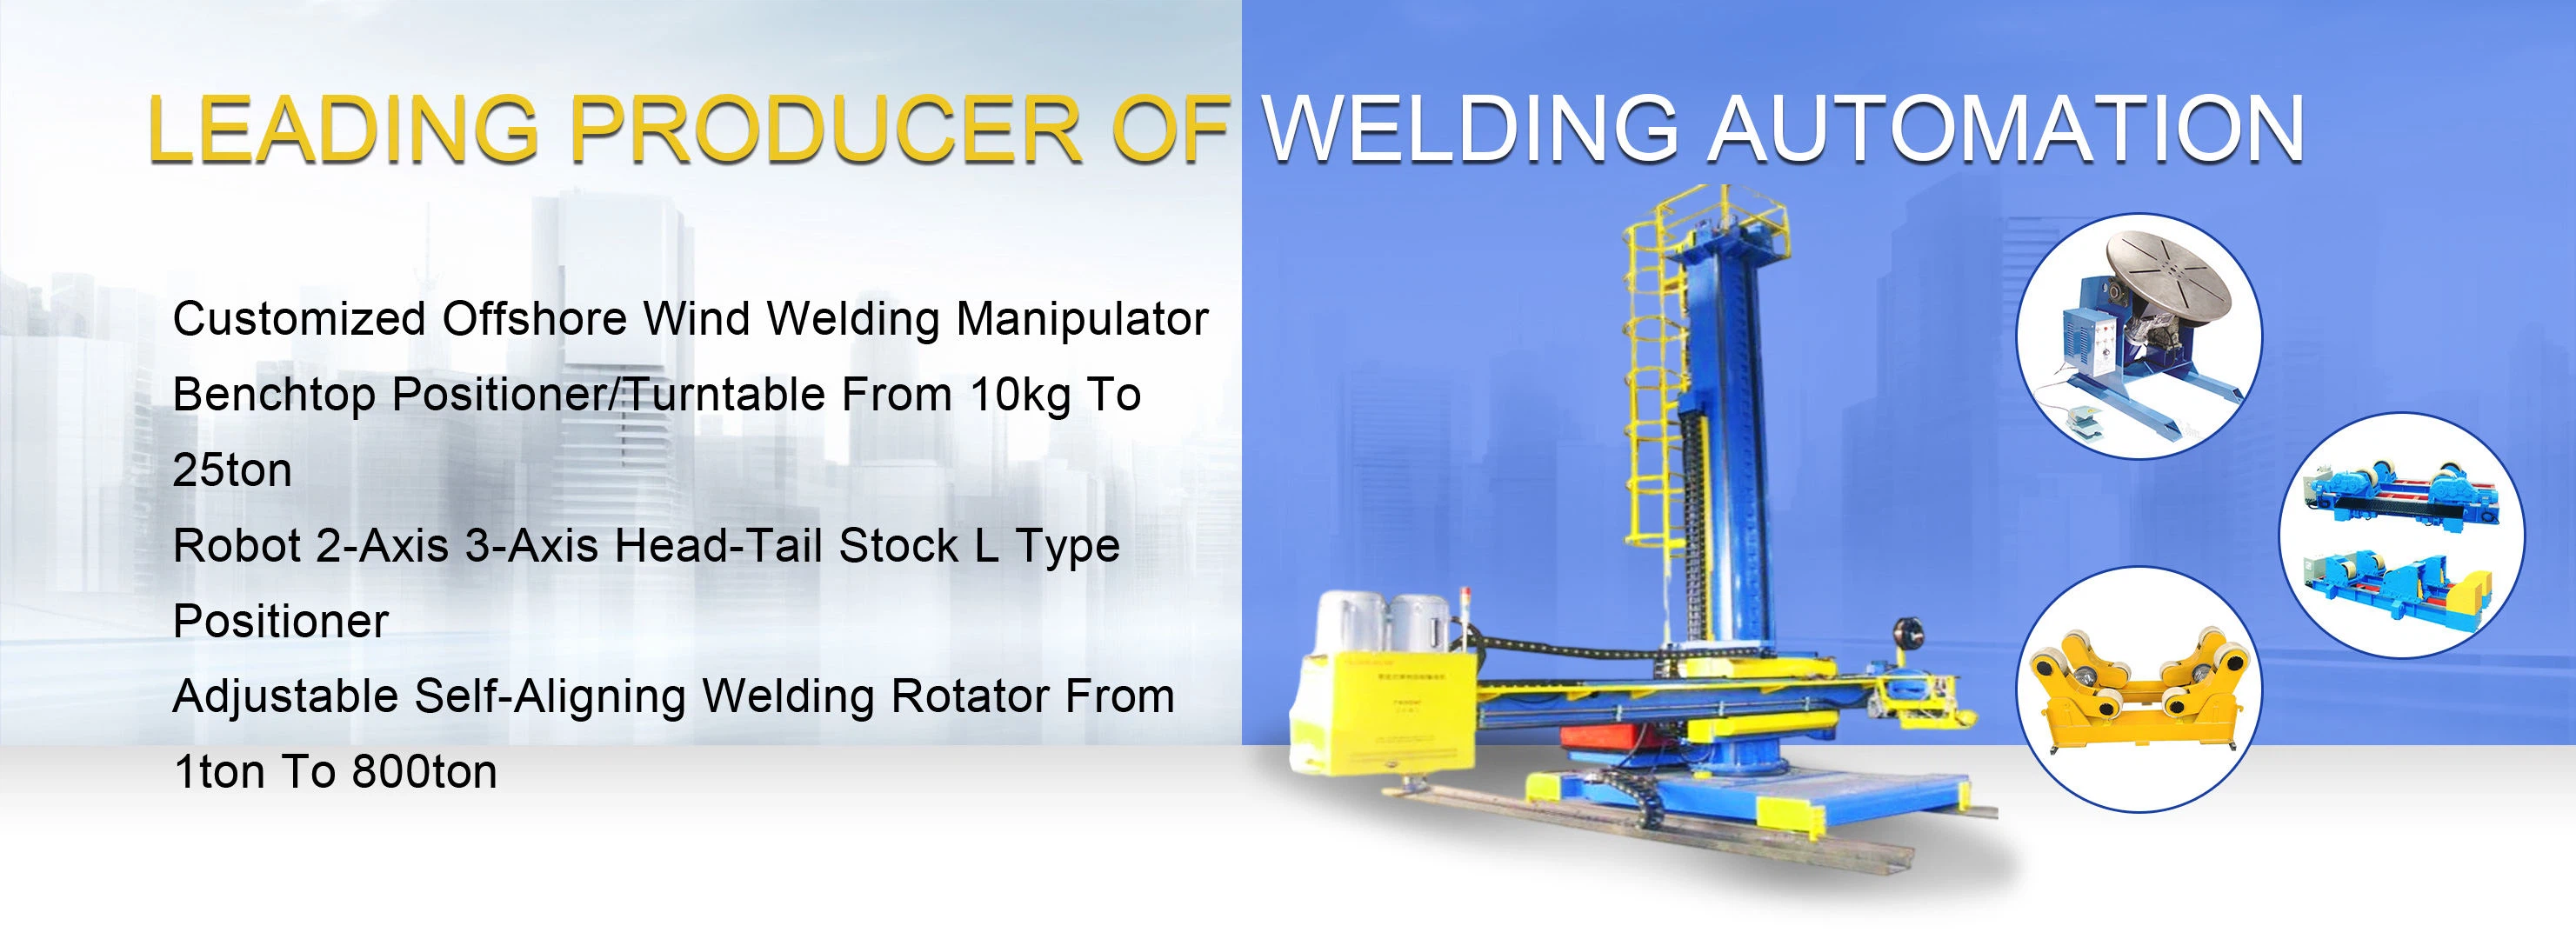
1. Рама сварочного ролика автоматически регулирует угол поворота колесной пары в соответствии с диаметром заготовки и может автоматически регулировать центр. В сочетании со сварочным манипулятором и источником сварочного тока можно сваривать внутренние и внешние продольные швы, а также внутренние и внешние кольцевые швы заготовки.
2. Шум передачи низкий, заготовка вращается плавно, и могут быть выполнены операции сварки, полировки, резиновой футеровки и сборки цилиндрического цилиндра. Скорость вращения ролика должна быть стабильной и равномерной. Сканирование запрещено.
3. Он должен иметь защиту от перенапряжения, функции самозащиты, функции отображения и хранения неисправностей, автоматическую защиту от короткого замыкания воздушного выключателя и предварительно установленные параметры.
4. Правильно отрегулируйте высоту основных и ведомых роликов, а также выполните сборку и сварку конусов и сегментированных тел вращения разного диаметра.
5. Для некоторых некруглых и длинных сварных деталей они могут быть зажаты в специальном кольцевом зажиме, а сварочные работы также могут выполняться на раме сварочного ролика.
6. Саморегулирующаяся роликовая рама использует технологию цифровой регулировки и отображения скорости ролика, а установка скорости сварки очень интуитивно понятна и точна, что снижает трудность работы для рабочих.
7. Точность изготовления и сборки роликовой рамы должна соответствовать 8-ступенчатой точности требований национального стандарта. Рама катка должна быть изготовлена из высококачественной стали. Если используется основа сварной конструкции, термообработку для снятия напряжений необходимо проводить после сварки.
8. Рама ролика должна быть оборудована надежным проводящим устройством, и сварочный ток не должен проходить через подшипник рамы ролика.
9. Когда цилиндрическая заготовка приваривается к раме ролика с противоосевым перемещением, осевое перемещение заготовки в течение всего процесса сварки должно составлять ≤ ± 3 мм.
10. Расстояние между центрами каждой пары роликов рамы ролика должно быть отрегулировано в соответствии с диаметром цилиндрической заготовки, чтобы угол охвата двух пар роликов был больше 45 ° и меньше 110 °.
11. Оснащен 15-метровым кабелем управления, роликовым переключателем прямого и обратного хода, переключателем ближнего и дистанционного управления.
12. Ролик должен быть по возможности изготовлен из полиуретана или шлифовальной резины.